 EN
Vad är en aluminiumprofil och hur fungerar den?
2026/09/30
Köp aluminiumprofiler för mångsidig modulär ramkonstruktion. Lär dig om extrusionsmekanik, styrkefördelar och korrosionsbeständighet. Begär mer information.

2026/09/28
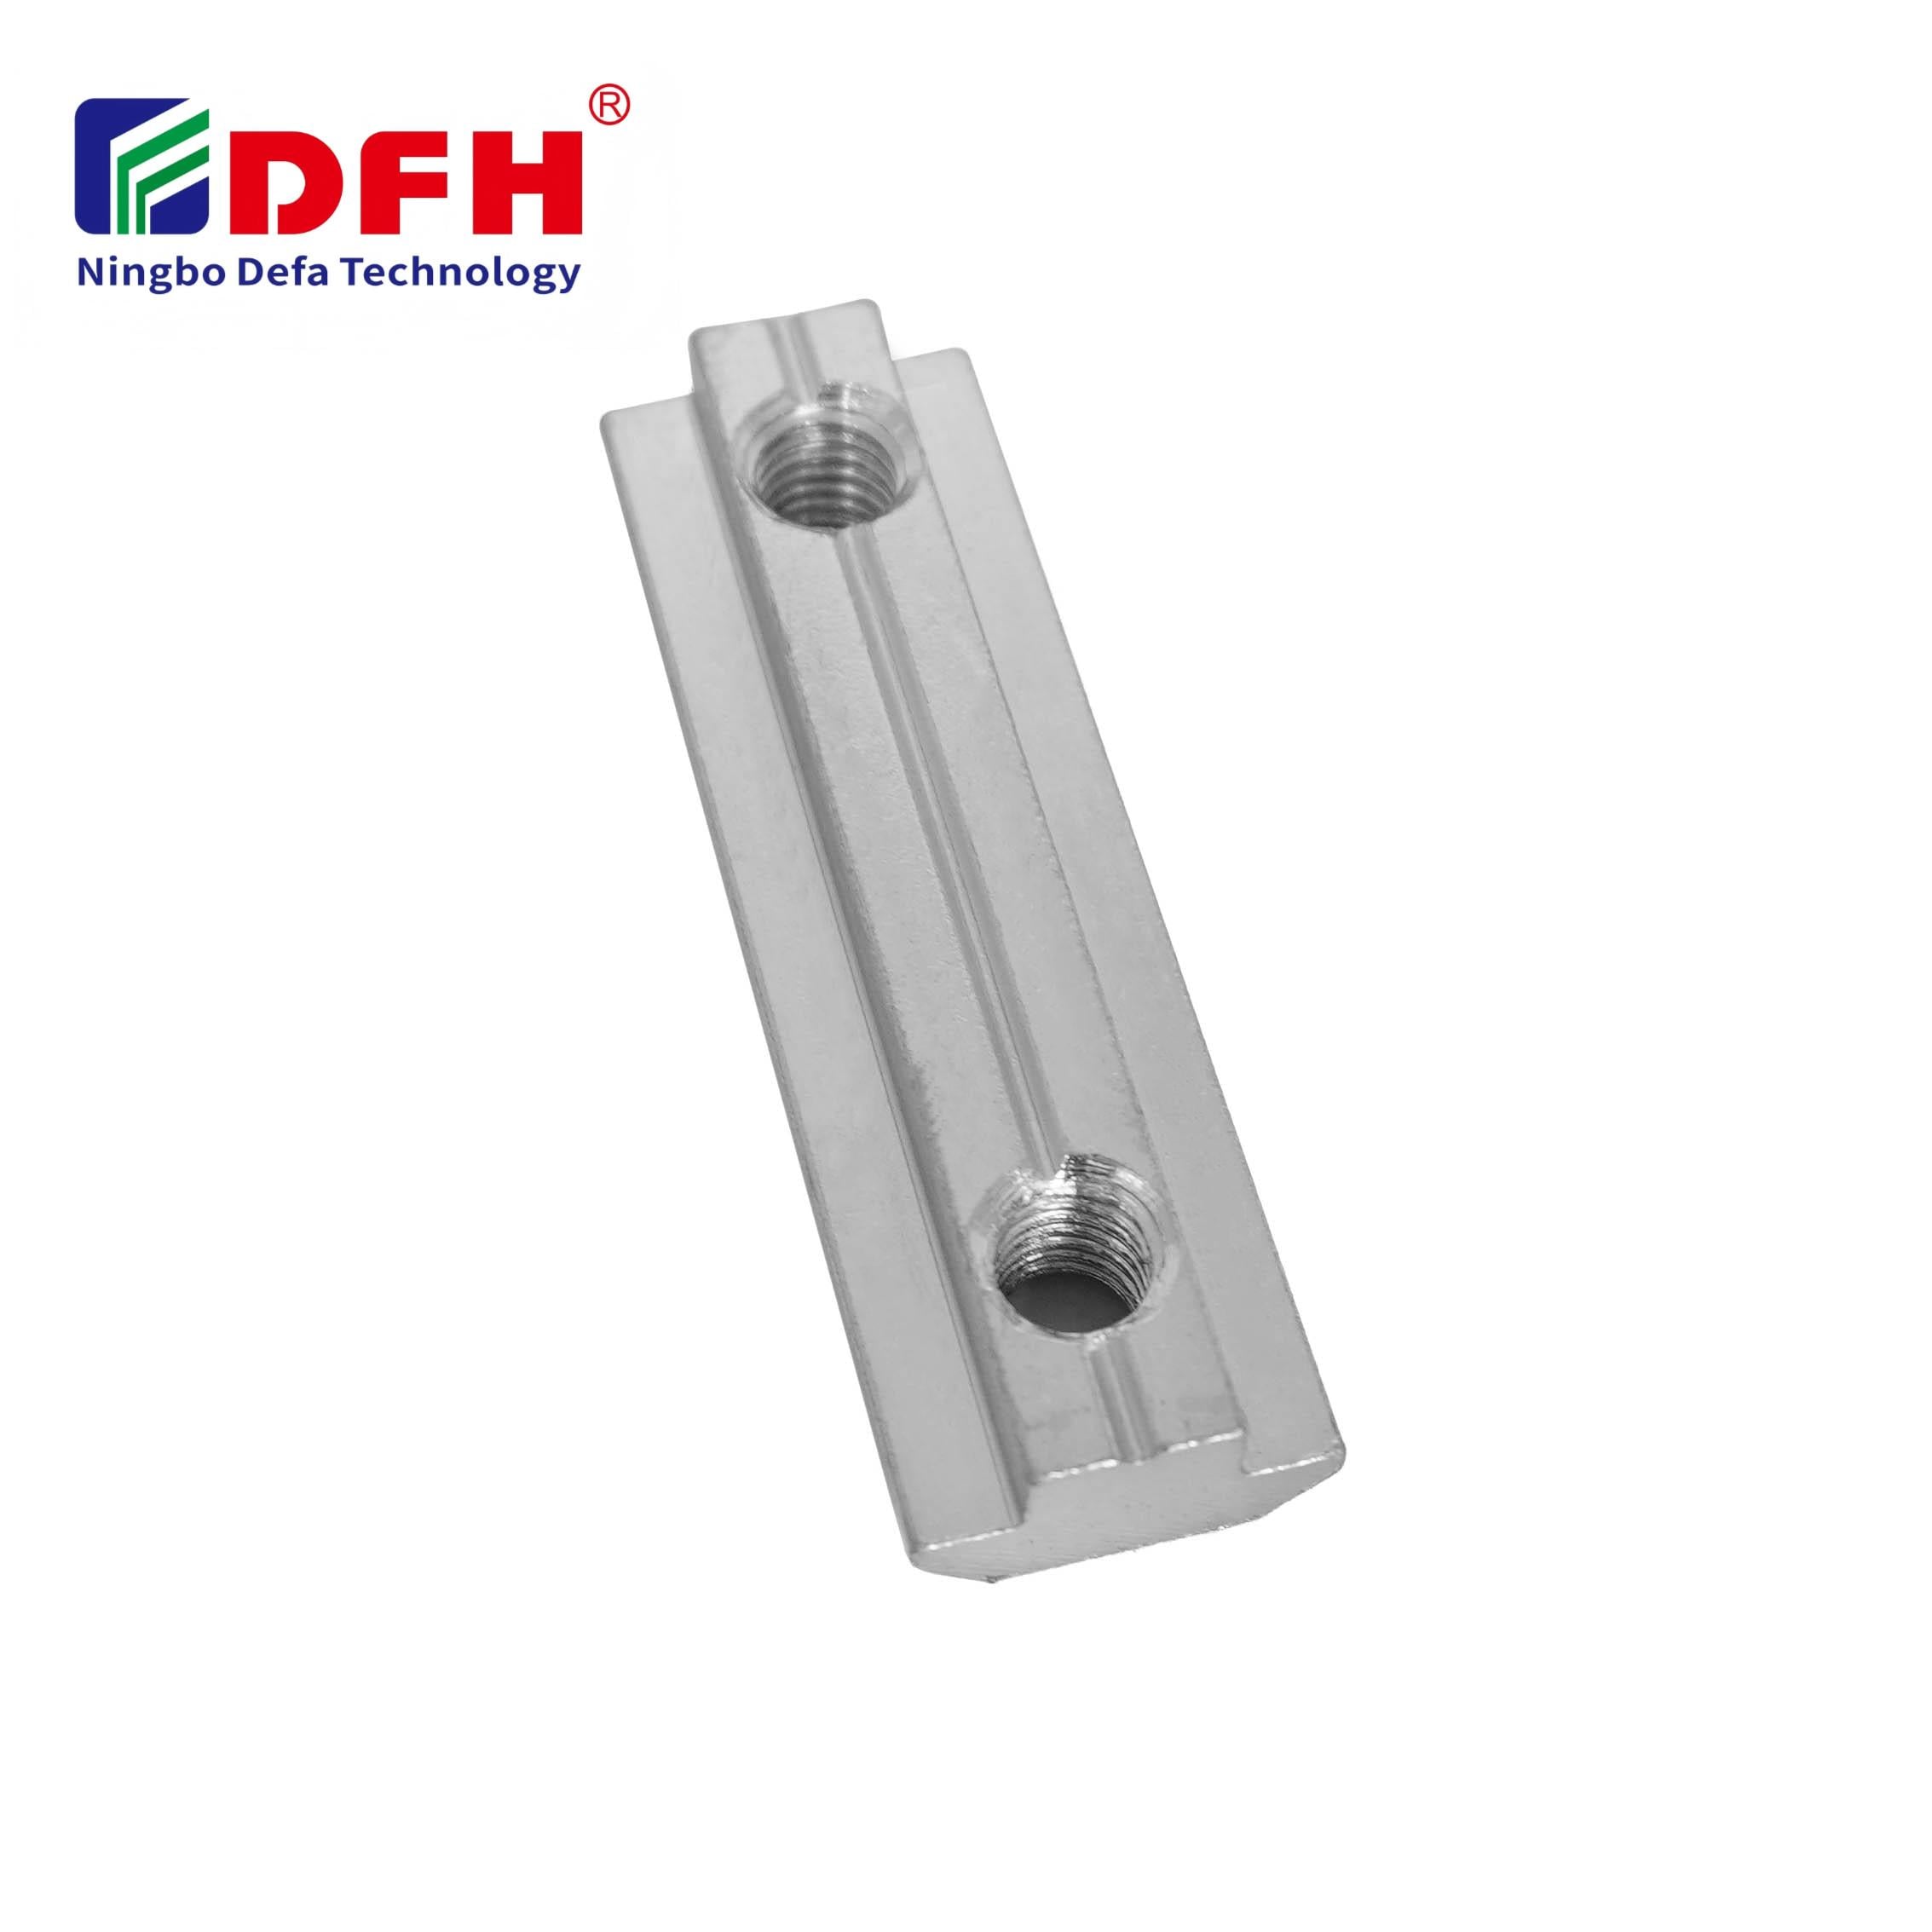
Rätt åtdragningsmoment för T-mutter är avgörande för att säkerställa säkra och pålitliga förbindelser i industriella applikationer. Oavsett om du arbetar med aluminiumprofilsystem, modulära maskinramar eller precisionsmonteringsarbete påverkar förståelsen av korrekta momentvärden direkt förbindningens integritet, förhindrar skador orsakade av för hårt åtdragning och eliminerar tidig bortfall av fästdon. T-muttern är en grundläggande fästdelskomponent som förankrar skruvar i spårkanaler, och genom att använda rätt momentomfattning omvandlas en enkel förbindning till en beständig monteringsgrund.

Utmaningen för många tekniker är att momentanvisningar varierar kraftigt beroende på materialens sammansättning, skruvens diameter, typen av gängad insats och användningsmiljön. Det finns inget universellt momentvärde; istället kräver korrekt val av fästdelar att momentområdet anpassas till specifika systemparametrar. Den här guiden går igenom de praktiska momentöverväganden som säkerställer att din spårmuttermontering förblir säker under hela utrustningens livscykel.
Materialuppställningen för ditt T-mutter påverkar direkt de rekommenderade vridmomentvärdena. Mutter av zinkbelagt stål tål högre vridmoment än varianter av aluminium eller plast på grund av bättre draghållfasthet. För M4-gängade insatsdelar ligger det typiska vridmomentet mellan 2,5 och 4 newtonmeter, medan M6-fästdelar kräver 6 till 9 newtonmeter och M8-specifikationer stiger mot 12 till 18 newtonmeter. Dessa intervall utgör allmänna riktlinjer för standardindustriella förhållanden; din specifika applikation kan kräva justering baserat på materialhårdhet, skruvklass och krav på klämspänning.
Geometrin för din spårmuttermontering påverkar vridmomentfördelningen och hållkraften. T-spårprofiler har vanligtvis standardiserade kanalbredder (15 mm, 20 mm, 30 mm, 40 mm, 45 mm), och den gängade insatsen måste sitta jämnt inuti den kanalen för att uppnå korrekt lastfördelning. När en gängad insats sitter för löst i spåret koncentreras klämkrafterna vid spänningspunkter istället for att fördelas jämnt, vilket potentiellt kan orsaka att muttern förskjuts under belastning. Omvänt innebär överdriven åtdragning av en passande mutter risken att gängorna skadas eller att muttern spricker. Det optimala vridmomentet balanserar säker ingrepp med materialhållbarhet.
Kalibrerade momentnycklar förblir standarden för noggrannhet vid montering av fästdelar. En klickmomentnyckel ger taktil återkoppling när målmomentet uppnås, vilket förhindrar både för svag och för stark åtdragning. Balk- och digitala momentnycklar erbjuder alternativ, även om klickmomentnycklar fortfarande är de mest populära i produktionsmiljöer. Oavsett vilken verktygstyp som väljs måste din momentnyckel ha certifierats inom de senaste 12 månaderna för att säkerställa mätningens noggrannhet. För M4- och M5-fästdelar fungerar en kvarts-tumsdrivmomentnyckel väl, medan M6- och större skruvar drar nytta av tre-åttondels-tumsdrivverktyg som ger bättre mekanisk fördel och känslighet.
Vid montering av flerpunktsfästningsutrustning distribuerar stegvis åtdragning klämspänningen jämnt över monteringen. Istället för att fullständigt åtdra en skruv innan man går vidare till nästa, bör man först gå igenom alla skruvar med 50 procent av måltorquet, och sedan göra en andra genomgång med 100 procent av angiven torque. Denna tvåstegsprocess minimerar vridning, distribuerar spänningen enhetligt och förhindrar att en för hårt åtdragen skruv deformeras monteringen. För komplexa skruvfästen med flera anslutningspunkter visar denna metod sig särskilt värdefull för att bibehålla monteringsjusteringen och strukturell integritet under hela åtdragningssekvensen.
Miljöförhållanden påverkar direkt rekommendationerna för vridmoment vid montering av gänginsatser. Vid höga temperaturer utvidgas materialen, vilket kan leda till att förspänningskraften överskrider konstruktionsgränserna om standardvridmoment används. Omvänt kan kalla miljöer orsaka materialkontraktion, vilket minskar klämkraftens effektivitet. Fastmonteringskomponenter i rostfritt stål har andra termiska expansionshastigheter jämfört med stål eller aluminium och kräver därför justerade vridmomentvärden. När olika material kombineras – till exempel aluminiumprofilsramar med stålskruvar och zinkbelagda muttrar – måste skillnaderna i expansion kompenseras genom lägre vridmoment, vanligtvis 10–15 procent lägre än standardvärdena, för att undvika spänningskoncentration vid materialgränssnitten.
Applikationer som utsätts för vibrationer eller cyklisk belastning kräver momentangivelser som säkerställer en stabil förspänningskraft under långa driftcykler. Standardmomentvärden kan visa sig otillräckliga i miljöer med hög vibration, där förbindningar gradvis lossnar genom mikroglidningsmekanismer. För sådana applikationer bör man överväga att applicera momentet till 85 procent av de statiska specifikationerna och sedan verifiera åtdragningsgraden efter de inledande drifttimmar med hjälp av en ljud- eller taktil kontrollmetod. Trådsegelmedel på förbindningar som monteras i spårmuttersamlingar ger en extra säkerhetsnivå utan krav på överdrivet moment, vilket effektivt förhindrar vibrationsinducerad lossning samtidigt som det skyddar mot skador orsakade av för stark åtdragning.
För M6 T-mutterfästning i standard industriella applikationer ska momentet appliceras mellan 6 och 9 newtonmeter med hjälp av en kalibrerad nyckel. Detta intervall förutsätter zinkbelagd stålkonstruktion i normala omgivningsförhållanden. Om din specifika fästutrustning är tillverkad av rostfritt stål eller används vid temperaturextremer bör du justera inom detta intervall eller konsultera materialspecifik dokumentation från din leverantör. Kontrollera alltid att bultklassen matchar muttermaterialet för att säkerställa kompatibla momentangivelser.
Temperaturförändringar påverkar materialens expansionshastigheter, vilket påverkar förspännkraften i gängade insatsapplikationer. Vid högre temperaturer expanderar materialen och de inre spänningarna ökar; därför bör standardvärdena för vridmoment minskas med 10 till 15 procent i miljöer med hög värme. I kalla förhållanden minskar materialkontraktionen klämkraften, vilket potentiellt kräver en lätt ökning av vridmomentet för att bibehålla förspännkraften – även om ökningarna bör hållas måttliga för att undvika överdriven åtdragning. Använd alltid temperaturanpassade vridmomentvärden försiktigt och verifiera monteringsstabiliteten genom inspektion efter termisk cykling.
Vridmomentsspecifikationer måste anpassas till din specifika spårmuttermonteringsgeometri, skruvdiameter och material sammansättning, snarare än att använda universella värden för alla konfigurationer. En M4-fästdelanslutning kräver betydligt annat vridmoment än en M8-montering, även inom samma applikationsområde. Kanalbredd, materialhårdhet och skruvkvalitet påverkar alla korrekta vridmomentintervall. Referera alltid till teknisk dokumentation från din fästdelltillverkare som motsvarar dina exakta spårmuttermonteringsspecifikationer, i stället för att anta att tidigare erfarenhet direkt kan överföras till nya konfigurationer.

2026/09/30
Köp aluminiumprofiler för mångsidig modulär ramkonstruktion. Lär dig om extrusionsmekanik, styrkefördelar och korrosionsbeständighet. Begär mer information.

2026/09/30
Köp aluminiumprofiler för byggprojekt. Lär dig om strukturell ramkonstruktion, klädnings- och fönstervinster för maximal avkastning på investeringen (ROI). Ladda ner guiden.

2026/09/30
Köp optimala tekniker för att välja storlek på aluminiumprofiler. Utvärdera last, utrymme, legering, miljö och kostnadsfaktorer för att förhindra genomböjning. Ladda ner guiden.

2026/09/30
Har du problem med förbindningsfel eller omarbete? Behärsk skruvstorleksval genom att analysera diameter, gängstigning, material och last – samt branschspecifika standarder. Optimera tillförlitlighet och efterlevnad redan idag.

2026/09/30
Köp aluminiumprofiler för industriell konstruktion. Upptäck förhållandet mellan styrka och vikt, korrosionsbeständighet och 30 % i kostnadsbesparingar. Ladda ner guiden.

2026/09/30
Källa till värmebeständiga aluminiumprofilsystem. Behärsk vetenskapen kring termisk expansion och strategier för spänningshantering i industriella byggnader. Ladda ner guiden.

