 EN
Что такое алюминиевый профиль и как он работает?
2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/28
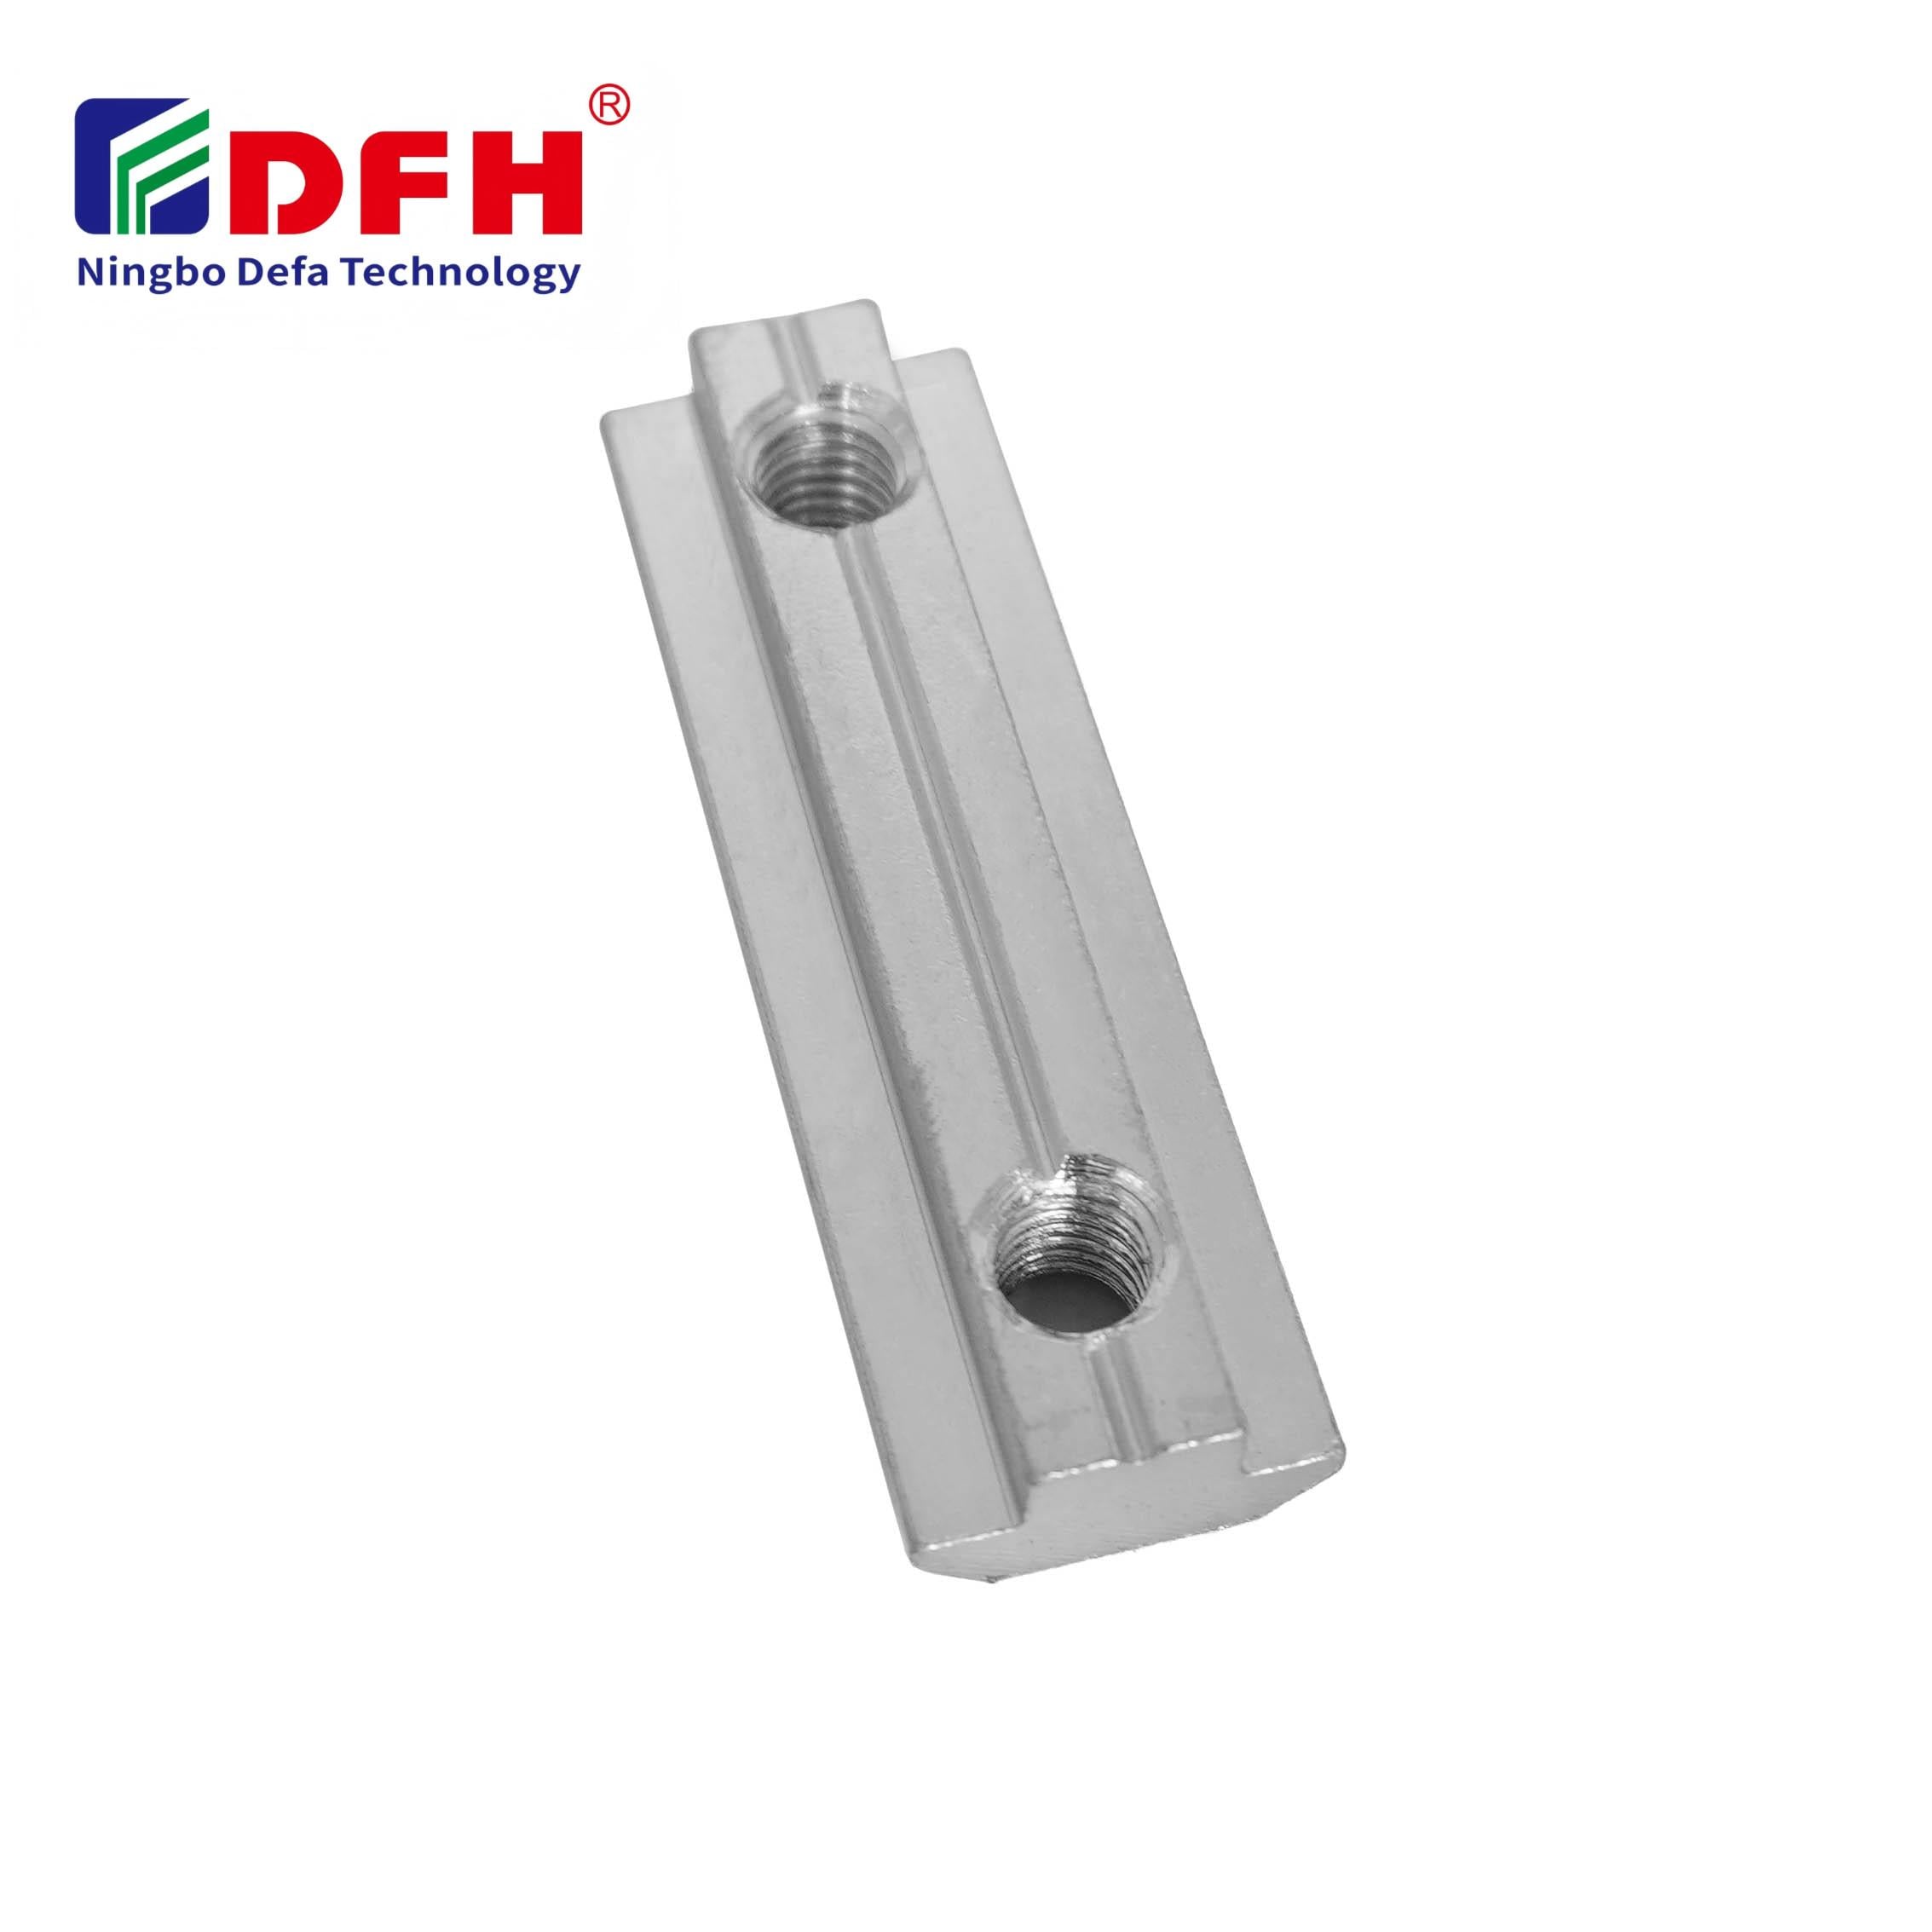
Правильные значения момента затяжки для Т-образных гаек имеют решающее значение для обеспечения надёжных и прочных соединений в промышленных применениях. Независимо от того, работаете ли вы с алюминиевыми профильными системами, модульными рамами машин или точными сборочными операциями, знание корректных значений момента напрямую влияет на целостность соединений, предотвращает повреждение от чрезмерной затяжки и исключает преждевременный выход крепёжных элементов из строя. Т-образная гайка является базовым компонентом крепёжной фурнитуры, обеспечивающим фиксацию болтов в пазовых каналах; применение правильного момента превращает простое соединение в прочный основной элемент сборки.

Многие техники сталкиваются с трудностью, заключающейся в том, что значения крутящего момента значительно различаются в зависимости от состава материала, диаметра болта, типа резьбовой вставки и условий эксплуатации. Единого универсального значения крутящего момента не существует; вместо этого правильный подбор крепёжных элементов требует согласования диапазона крутящего момента с конкретными параметрами системы. В этом руководстве рассматриваются практические аспекты выбора крутящего момента, обеспечивающие надёжность сборки гайки с прорезью на протяжении всего срока службы оборудования.
Состав материала вашего Гайка Т-образная непосредственно влияет на рекомендуемые значения крутящего момента. Оцинкованные стальные гайки выдерживают более высокий крутящий момент по сравнению с алюминиевыми или пластиковыми аналогами благодаря превосходной прочности на растяжение. Для резьбовых вставок с резьбой М4 типичный диапазон крутящего момента составляет от 2,5 до 4 ньютон-метров, для крепёжных элементов М6 — от 6 до 9 ньютон-метров, а для спецификаций М8 — от 12 до 18 ньютон-метров. Эти диапазоны представляют собой общие рекомендации для стандартных промышленных условий; для конкретного применения может потребоваться корректировка в зависимости от твёрдости материала, класса болта и требований к силе зажима.
Геометрия вашей сборки гайки с пазом влияет на распределение крутящего момента и удерживающую способность. Профили Т-образных пазов обычно имеют стандартизированные ширины канала (15 мм, 20 мм, 30 мм, 40 мм, 45 мм), а резьбовая вставка должна плотно располагаться внутри этого канала для обеспечения правильного распределения нагрузки. Если резьбовая вставка слишком свободно сидит в пазу, силы зажима концентрируются в точках напряжения вместо равномерного распределения, что может привести к смещению гайки под нагрузкой. Напротив, чрезмерное затягивание плотно посаженной гайки создаёт риск срыва резьбы или растрескивания самой гайки. Оптимальное значение крутящего момента обеспечивает надёжное зацепление при сохранении прочности материала.
Калиброванные динамометрические ключи по-прежнему являются эталоном точности при сборке крепёжных деталей. Динамометрический ключ с фиксацией щелчком обеспечивает тактильную обратную связь при достижении заданного крутящего момента, предотвращая как недозатяжку, так и перезатяжку. Ключи лучевого и цифрового типов представляют собой альтернативные решения, однако ключи с фиксацией щелчком остаются наиболее популярными в производственных условиях. Независимо от выбора инструмента, ваш ключ должен быть сертифицирован в течение последних 12 месяцев для обеспечения точности измерений. Для крепёжных элементов размером M4 и M5 хорошо подходят динамометрические ключи с квадратным хвостовиком 1/4 дюйма, тогда как для болтов размером M6 и крупнее предпочтительны ключи с квадратным хвостовиком 3/8 дюйма, обеспечивающие более высокое механическое преимущество и чувствительность.
При сборке крепежных конфигураций с многоточечным креплением постепенное затягивание обеспечивает равномерное распределение зажимных нагрузок по всей сборке. Вместо того чтобы полностью затянуть один болт перед переходом к следующему, сначала выполните проход по всем болтам с моментом, составляющим 50 % от заданного значения, а затем — второй проход с моментом, соответствующим 100 % заданной спецификации. Такой двухэтапный подход минимизирует деформацию, обеспечивает равномерное распределение напряжений и предотвращает искажение сборки из-за чрезмерного затягивания одного из болтов. Для сложных сборок с прорезными гайками, имеющих множество точек соединения, этот метод особенно эффективен для сохранения точности взаимного расположения деталей и структурной целостности на протяжении всего цикла затягивания.
Экологические условия напрямую влияют на рекомендации по крутящему моменту при установке резьбовых вставок. В условиях высоких температур материалы расширяются, что может привести к превышению предварительного натяжения за пределы проектных значений при применении стандартных значений крутящего момента. Напротив, в холодных условиях материалы сжимаются, что снижает эффективность силы зажима. Крепёжные элементы из нержавеющей стали обладают иными коэффициентами теплового расширения по сравнению со сталью или алюминием, поэтому требуют корректировки значений крутящего момента. При комбинировании разнородных материалов — например, алюминиевых профильных рам с болтами из стали и цинковыми гайками — необходимо учитывать различия в тепловом расширении путём снижения требований к крутящему моменту, как правило, на 10–15 % относительно стандартных значений, чтобы предотвратить концентрацию напряжений на границах контакта материалов.
Применения, подверженные вибрации или циклической нагрузке, требуют крутящих моментов, обеспечивающих стабильность предварительного натяжения в течение длительных циклов эксплуатации. Стандартные значения крутящего момента могут оказаться недостаточными в условиях сильной вибрации, где крепёжные элементы постепенно ослабляются вследствие микроскольжения. Для таких применений рекомендуется устанавливать крутящий момент на уровне 85 % от статических значений, а затем проверять затяжку после первых часов работы с помощью акустического или тактильного метода. Применение составов для фиксации резьбы на крепёжных элементах, вводимых в сборки с прорезными гайками, обеспечивает дополнительную надёжность без необходимости чрезмерного крутящего момента и эффективно предотвращает ослабление под действием вибрации, одновременно защищая от повреждений из-за чрезмерной затяжки.
Для крепления T-гайки M6 в стандартных промышленных применениях приложите крутящий момент в диапазоне от 6 до 9 Н·м с использованием откалиброванного ключа. Этот диапазон рассчитан для изделий из цинкованной стали при нормальных условиях окружающей среды. Если ваше конкретное крепёжное изделие выполнено из нержавеющей стали или эксплуатируется при экстремальных температурах, скорректируйте значение крутящего момента в пределах указанного диапазона либо обратитесь к материало-специфической документации вашего поставщика. Всегда убедитесь, что класс болта соответствует материалу гайки, чтобы гарантировать совместимость требований к крутящему моменту.
Изменения температуры влияют на коэффициенты теплового расширения материалов и, следовательно, на предварительное натяжение в соединениях с резьбовыми вставками. При повышенных температурах материалы расширяются, а внутренние напряжения возрастают; поэтому в условиях высокой температуры стандартные значения крутящего момента следует уменьшить на 10–15 процентов. При низких температурах сжатие материала снижает силу зажима, что может потребовать незначительного увеличения крутящего момента для поддержания требуемого предварительного натяжения — однако повышение должно оставаться умеренным, чтобы избежать чрезмерной затяжки. Всегда применяйте скорректированные с учётом температуры значения крутящего момента с запасом и проверяйте надёжность сборки путём визуального осмотра после термоциклирования.
Спецификации крутящего момента должны соответствовать конкретной геометрии вашей сборки прорезного гайка, диаметру болта и составу материала, а не универсальным значениям, применимым ко всем конфигурациям. Соединение крепёжных элементов размером M4 требует существенно иного крутящего момента по сравнению со сборкой M8, даже в рамках одной и той же области применения. Ширина канавки, твёрдость материала и класс болта — всё это влияет на допустимые диапазоны крутящего момента. Всегда сверяйтесь с технической документацией производителя крепёжных элементов, относящейся непосредственно к вашим точным спецификациям сборки прорезной гайки, а не полагайтесь на предыдущий опыт, поскольку он не всегда напрямую применим к новым конфигурациям.

2026/09/30
Поставка алюминиевых профилей для универсальных модульных каркасов. Изучите принципы экструзии, преимущества прочности и стойкости к коррозии. Запросите подробности.

2026/09/30
Поставка алюминиевых профилей для строительных проектов. Изучите преимущества использования в несущих каркасах, фасадных системах и оконных конструкциях для максимизации рентабельности инвестиций. Скачайте руководство.

2026/09/30
Поставка оптимальных методик подбора размеров алюминиевых профилей. Оцените факторы нагрузки, доступного пространства, сплава, условий эксплуатации и стоимости, чтобы предотвратить прогиб. Скачайте руководство.

2026/09/30
Столкнулись с отказами крепёжных элементов или необходимостью переделок? Освойте правильный подбор винтов по диаметру, шагу резьбы, материалу и нагрузке — а также по отраслевым стандартам. Повысьте надёжность и соответствие требованиям уже сегодня.

2026/09/30
Поставка алюминиевых профилей для промышленного машиностроения. Узнайте о соотношении прочности и массы, стойкости к коррозии и экономии до 30 %. Скачайте руководство.

2026/09/30
Источник термостойких алюминиевых профильных систем. Освойте науку о тепловом расширении и стратегии управления напряжениями для промышленного строительства. Скачайте руководство.

